Artykuł sponsorowany
Jak parametry szlifowania po hartowaniu wpływają na dokładność wałków, tulei i kół zębatych
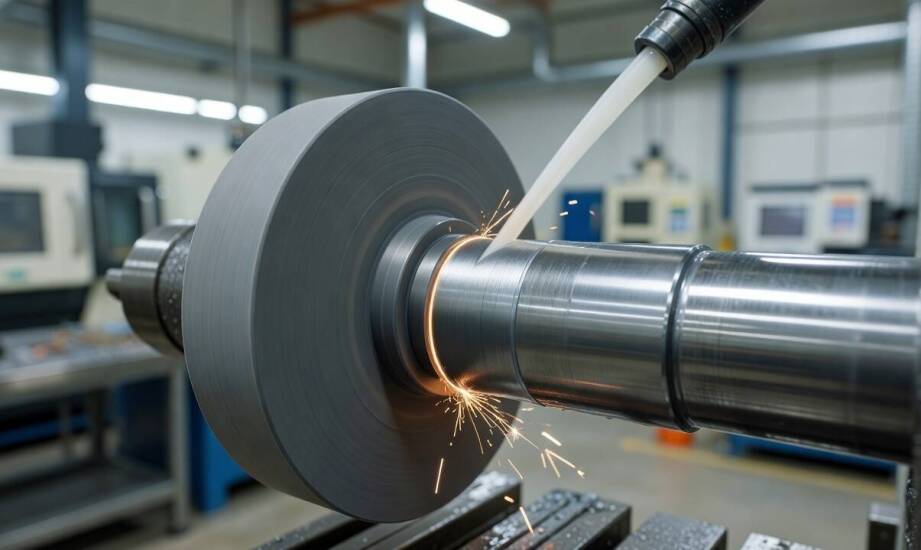
Hartowanie stali powoduje odkształcenia i zmiany wymiarowe obrabianych detali. Właśnie dlatego obróbka wykańczająca po procesie cieplnym odgrywa tak istotną rolę w produkcji precyzyjnych komponentów maszynowych. Nawet mikroskopijna korekta zebranego naddatku decyduje o tym, czy dany element będzie pasował do reszty zespołu napędowego bez generowania niepożądanych luzów. W przypadku wałków, tulei oraz kół zębatych błędy na tym etapie wykluczają płynną pracę mechanizmu i wyraźnie skracają jego żywotność. Odpowiednio przeprowadzone profilowanie przywraca właściwą geometrię, redukuje tarcie i gwarantuje wymaganą trwałość eksploatacyjną w trudnych środowiskach przemysłowych.
Wpływ parametrów obróbki na powierzchnię i wymiary detalu
Właściwe ustawienie maszyny decyduje o ostatecznej strukturze obrabianego materiału oraz jego odporności na ścieranie. Badania nad optymalizacją skrawania pokazują, że prędkość obwodowa tarczy, posuw oraz głębokość wcięcia silnie warunkują końcową chropowatość. W literaturze technicznej pojawiają się przykładowe zakresy dla specyficznych testów. Przykładowo, tarcza wirująca z prędkością kilkunastu metrów na sekundę przy minimalnym zagłębieniu pozwalała na określonych maszynach osiągnąć gładkość rzędu ułamków mikrometra. Nie są to jednak uniwersalne wytyczne. Każdy przypadek wymaga ścisłego dostosowania ustawień do parametrów urządzenia, sztywności układu i właściwości wybranego stopu.
Zbyt agresywne zdejmowanie materiału stwarza poważne ryzyko trwałego uszkodzenia struktury wewnętrznej. Duża głębokość skrawania przy niskiej prędkości obrotowej wywołuje szybki wzrost temperatury w strefie kontaktu. Taka sytuacja prowadzi do powstania przypaleń, które obniżają miejscową twardość zahartowanej wcześniej powierzchni i degradują jej parametry. Zjawisko to generuje również niepożądane naprężenia rozciągające, sprzyjające późniejszemu pękaniu detali podczas pracy pod zmiennym obciążeniem. Odpowiednie zbilansowanie prędkości roboczej i obfitego chłodzenia skutecznie zapobiega tym groźnym mikrouszkodzeniom.
Właściwości różnych metali wymuszają modyfikację podejścia do procesu wykańczania i doboru materiałów ściernych. Obróbka stali nierdzewnej wymaga dostosowania nacisku i rodzaju chłodziwa do konkretnego gatunku stopu. Często stosuje się tarcze z azotku boru ze względu na ich właściwości, jednak ostateczny wybór zależy od specyfiki obrabianego detalu. Zapobiega to naklejaniu się wiórów na ziarna ścierne, co mogłoby zarysować element. Miękkie metale stawiają przed operatorem inne wyzwania fizyczne. Praca z aluminium wymusza zazwyczaj dobór specyficznej ziarnistości, mniejszego docisku i niezwykle intensywnego spłukiwania cieczą obróbkową. Takie podejście chroni przed szybkim zablokowaniem porów tarczy. Precyzyjne operowanie tymi zmiennymi bezpośrednio przekłada się na żywotność elementów pracujących na przykład w mechanizmach tnących.
Kolejność procesów i technologia a żywotność mechanizmów
Właściwe zaplanowanie cyklu produkcyjnego opiera się na umiejętnym rozdzieleniu obróbki zgrubnej od precyzyjnego wykańczania. Przeprowadzenie hartowania przed ostatecznym ukształtowaniem powierzchni pozwala skutecznie zniwelować odkształcenia powstałe pod wpływem wysokiej temperatury pieca. Odwrócenie tej logiki wymusza zostawienie znacznie większych naddatków technologicznych, co komplikuje całą operację. Taki krok podnosi ryzyko powstawania mikropęknięć w gotowym wyrobie i często pociąga za sobą konieczność wykonywania kosztownych poprawek geometrii. Rygorystyczna kontrola parametrów nagrzewania ogranicza wstępne deformacje, ale to końcowe profilowanie narzędziem ściernym nadaje obrabianym elementom docelowy kształt.
Przewaga nowoczesnych maszyn sterowanych numerycznie nad klasyczną pracą ręczną uwidacznia się najwyraźniej w powtarzalnej produkcji seryjnej. Systemy CNC zapewniają stałą pozycję narzędzia, co w wielu eksperymentach porównawczych pozwalało osiągać powtarzalność rzędu setnych części milimetra. Ręczne prowadzenie procesu przez operatora wiąże się z naturalnymi wahaniami wynikającymi ze zmęczenia, co w skrajnych przypadkach daje odchylenia rzędu dziesiętnych części milimetra. Automatyzacja obróbki znacznie lepiej radzi sobie z utrzymaniem cylindryczności wałków oraz zarysu zębów. W przemyśle maszynowym precyzja ma pierwszorzędne znaczenie. Przedsiębiorstwo Remel realizuje szlifowanie metali z użyciem profesjonalnego zaplecza technicznego. Działająca od 1994 roku firma z Nowego Targu wytwarza części do maszyn obuwniczych i wykrojniki, a jej kompetencje produkcyjne obejmują również toczenie, frezowanie oraz obróbkę cieplną materiałów.
Brak precyzji na ostatnim etapie wytwarzania szybko daje o sobie znać podczas codziennej eksploatacji gotowego urządzenia. Niedokładna okrągłość tulei ustalającej lub nadmierna chropowatość osadzonego wałka wywołują podwyższony hałas i uciążliwe wibracje układu. Zbyt duże luzy w zazębieniu kół potęgują niszczące obciążenia uderzeniowe, które wyraźnie przyspieszają degradację całego mechanizmu. Skutkuje to szybkim zużyciem łożysk tocznych i elementów uszczelniających, często prowadząc do awarii linii produkcyjnej.
Usunięcie wierzchniej warstwy materiału po procesie obróbki cieplnej stanowi podstawowy warunek budowy niezawodnych i cichych mechanizmów. Działanie to zdecydowanie poprawia precyzję pasowania współpracujących elementów i wydłuża czas bezawaryjnej pracy urządzeń. Warunkiem sukcesu pozostaje jednak rygorystyczne dopasowanie parametrów maszyny do specyfiki danego stopu. Dokładna kontrola prędkości obrotowej, optymalnego posuwu i intensywności chłodzenia pozwala zachować pożądane właściwości mechaniczne uzyskane wcześniej w piecu hartowniczym.
Nadmierne zeszlifowanie utwardzonej strefy przypowierzchniowej mija się z celem i osłabia docelową wytrzymałość detalu. Prawidłowo zaprogramowana obróbka wykańczająca zdejmuje wyłącznie niezbędne minimum naddatku technologicznego. Tylko takie wyważone podejście gwarantuje, że wałki napędowe, precyzyjne tuleje i koła zębate w pełni zachowają swoją twardość, zapewniając bezpieczną eksploatację kompletnych maszyn przez długie lata.
Kategorie artykułów
Polecane artykuły

Jak zaplanować kurs prawa jazdy dla mieszkańca Legionowa, gdy trzeba pogodzić naukę z pracą lub studiami

Jakie są najważniejsze zalecenia dotyczące pielęgnacji okularów według optyka?

Dlaczego zestaw sygnalizatorów z centralką traci pewność działania po kilku sezonach
