Artykuł sponsorowany
Jak bibuła filtracyjna, PLA i typ saszetki zmieniają przebieg pakowania herbaty w maszynie
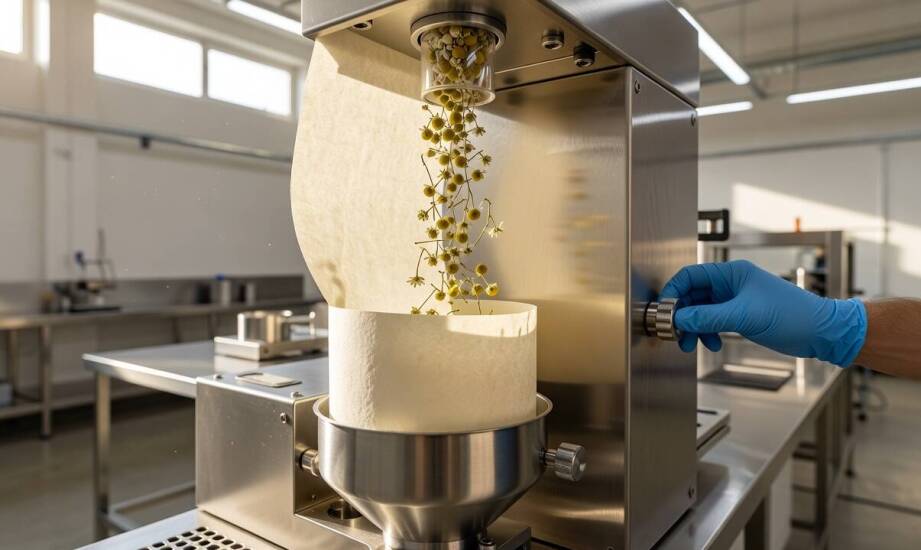
W linii pakującej herbatę ten sam wsad liściowy zachowuje się inaczej po wymianie materiału opakowania. Zmiana nośnika z klasycznej bibuły na biodegradowalną siatkę wymusza modyfikację ustawień całej maszyny. Operator musi na nowo dopasować napięcie wstęgi oraz skorygować temperatury układów grzewczych. Niedopasowanie parametrów do struktury nowego materiału obniża prędkość pakowania i powoduje zacięcia, mimo że sam surowiec roślinny pozostaje identyczny.
Cechy bibuły decydujące o formowaniu zgrzewów
Tradycyjna bibuła filtracyjna opiera się na celulozie, która zapewnia dobrą przepuszczalność i skuteczne zatrzymywanie drobin herbaty. Sama czysta celuloza nie ulega jednak termozgrzewaniu. Tworzenie trwałych zamknięć wymaga obecności dodatkowej warstwy termoplastycznej, najczęściej w postaci włókien polipropylenowych lub polikwasu mlekowego. Pod wpływem temperatury ze szczęk grzewczych polimer topi się i spaja brzegi opakowania bez uszkadzania głównej struktury celulozowej.
Gramatura i porowatość papieru typu heat-seal wpływają bezpośrednio na sztywność wstęgi podczas przejścia przez układ rolek. Większa grubość materiału zwiększa odporność na rozrywanie w środowisku wodnym, ale stawia wyższe opory mechaniczne. Wymaga to użycia silniejszych systemów napinających i narzuca ograniczenia dla maksymalnej prędkości przesuwu folii.
Kształt opakowania determinuje pracę całej mechaniki. Standardowe płaskie saszetki powstają przy wykorzystaniu trzech zgrzewów prostych. Taka geometria ułatwia proces precyzyjnego formowania i pozwala na utrzymanie wysokiego tempa produkcji. Wersje typu tea-jack rozbudowują ten format o dodatkową kopertę zewnętrzną. Zintegrowanie formowania bibuły z owijaniem w folię flow-pack wymaga synchronizacji dwóch niezależnych stacji zgrzewających i znacząco wydłuża cykl. Z kolei trójkątne piramidki potrzebują formowania przestrzennego, co całkowicie zmienia rozkład sił w szczękach i obniża wydajność nominalną linii.
Wpływ materiałów PLA na parametry maszyn
Surowce w pełni biodegradowalne charakteryzują się odmienną wrażliwością termiczną niż klasyczne domieszki z tworzyw sztucznych. Siatki i włókna oparte na polikwasie mlekowym miękną już w przedziale 54–60°C. Węższe okno temperaturowe sprawia, że proces łączenia krawędzi PLA wymaga bardzo precyzyjnego dozowania ciepła, aby uniknąć przepalenia materiału. Zbyt wysoka temperatura topi strukturę nośną, podczas gdy zbyt niska uniemożliwia szczelne zamknięcie liści wewnątrz.
Przetwarzanie ekologicznych folii wiąże się także z wyższym ryzykiem uszkodzeń mechanicznych pod wpływem otoczenia. Zwiększona wilgotność na hali produkcyjnej przyspiesza zjawisko hydrolizy PLA. Zawilgocony materiał traci pierwotną elastyczność i staje się podatny na deformacje, co prowadzi do zrywania taśmy podczas naprężania.
Zacięcia i przestoje w strefie formującej wynikają najczęściej z niedostosowania układu rolek do zmienionego współczynnika tarcia. Nowoczesne saszetkarki muszą precyzyjnie kontrolować naciąg wstęgi na każdym etapie jej prowadzenia. Zbyt agresywne profilowanie rolek lub źle skalibrowane szczęki doprowadzają do nieszczelności, przez które wysypuje się drobna frakcja herbaciana. Problem leży wówczas w mechanice, a nie w specyfice roślinnego wsadu.
Praktyka inżynieryjna pokazuje, jak duże znaczenie ma konstrukcja podzespołów mających bezpośredni kontakt z opakowaniem. Firma MIFLEX-MASZ opracowuje rozwiązania sprzętowe uwzględniające różnice w sztywności siatek i oknach temperaturowych polimerów. Zastosowanie odpowiednich mechanizmów kompensacji naciągu pozwala ustabilizować proces pakowania bez ryzyka zrywania delikatnych materiałów z warstwą termozgrzewalną. Posiadanie atestów PZH dla elementów prowadzących gwarantuje przy tym brak przenoszenia zanieczyszczeń na gotowy produkt spożywczy.
O stabilnym i bezawaryjnym pakowaniu herbaty decyduje ścisła zgodność użytego wsadu, struktury materiału opakowaniowego oraz wybranej geometrii. Zignorowanie fizycznych ograniczeń celulozy lub wąskiej tolerancji termicznej PLA zaburza rytm produkcji. Nawet najwyższej jakości surowiec roślinny stwarza problemy technologiczne, jeśli maszyna nie zostanie precyzyjnie dostrojona do właściwości przesuwanego materiału.
Kategorie artykułów
Polecane artykuły

Jak zaplanować kurs prawa jazdy dla mieszkańca Legionowa, gdy trzeba pogodzić naukę z pracą lub studiami

Jakie są najważniejsze zalecenia dotyczące pielęgnacji okularów według optyka?

Dlaczego zestaw sygnalizatorów z centralką traci pewność działania po kilku sezonach
